La Pratique Rigoureuse du Tournage
Micromécanique Horlogère
Standards d'excellence des écoles d'horlogerie suisses. Maîtrisez le Tour d'outilleur Schaublin 70, les gestes d'établi réels au centième de millimètre, le traitement thermique de l'acier Böhler K720, et l'usinage des 5 pièces maîtresses.
Le Tour d'Outilleur Schaublin 70 en Atelier
Poupée porte-broche W-12, chariot croisé aux centièmes et configuration réelle d'établi
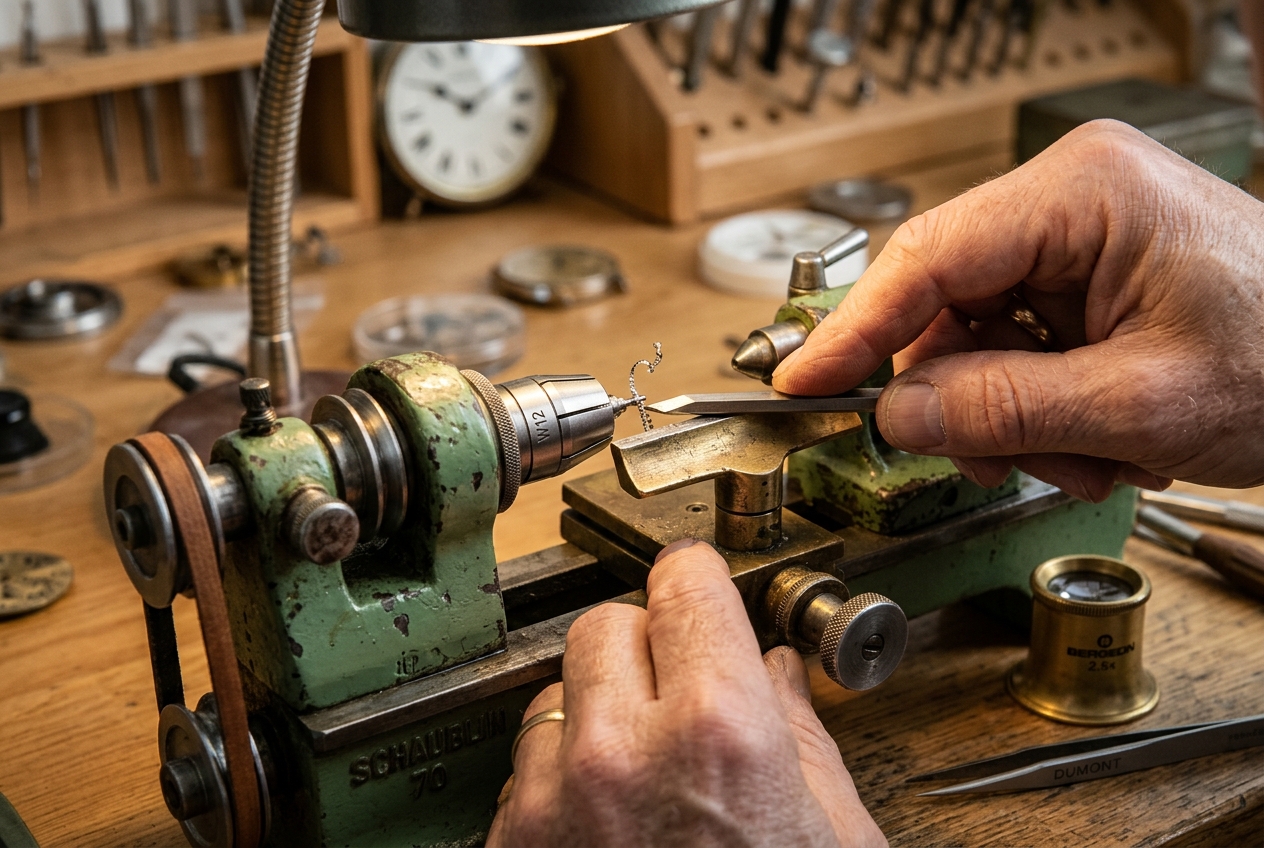
La broche du Schaublin 70 est cémentée, trempée et rectifiée. Elle reçoit les pinces W-12 à tirant arrière. Alésage intérieur de 12 mm autorisant un passage de barre utile jusqu'à Ø 8.2 mm. Vitesse de démarrage : 800 tr/min en rotation anti-horaire.
Coulisse longitudinale (course 60 mm) et latérale (course 65 mm). Les tambours divisés offrent une lecture directe au 0.01 mm (un centième de millimètre). Le chariot orientable à 360° permet de charioter les cônes de précision (ex: cône 60° du pointeau).
Course 45 mm, alésage intérieur cône Schaublin 2°. Reçoit la pointe fixe trempée 60° indispensable pour centrer le burin sous la loupe d'horloger ou le mandrin Albrecht pour les perçages axiaux.
Procédure d'Usinage au Centième
Guide méthodologique pas-à-pas : réglage machine, prise d'origine et dressage de face
Préparation Machine
- Chariot croisé : Plaqué fermement contre le banc du tour.
- Orientation : Burin et porte-burin parallèles au chariot.
- Hauteur : Calée rigoureusement à 70.00 mm.
- Coulisse latérale : Positionnée au repère 10.
Positionnement Pièce
- Sortie de barre : Sortir la pièce brute de 10 mm de la pince W-12.
- Approche sécurisée : Avancer le chariot vers la pince.
- Sécurité : Le burin ne doit en aucun cas toucher la pièce pendant l'approche.
Prise d'Origine
- Centrage vertical : Avancer le burin au milieu avec la coulisse verticale.
- Tangentage : Venir effleurer la face avec la coulisse latérale.
- Blocage & Zéro : Bloquer la manivelle et étalonner le tambour à 0.
Dressage de Face
- Avance axiale : Avancer de 10 centièmes (0.10 mm) avec la coulisse latérale.
- Dégagement : Sortir radialement le burin hors de la matière.
- Cycle répété : Revenir au centre, ré-avancer de 10... jusqu'à obtenir une face parfaitement nette.
Diagnostic de la Face Usinée
Contrôle visuel du centre de la pièce après la passe de dressage
L'arête passe sous l'axe géométrique horizontal de la broche, laissant un cylindre central non coupé.
L'arête dépasse l'axe horizontal et le bec de l'outil creuse une dépression en fin de passe de dressage.
Finition, Tangentage Longitudinal & Retrait Sécurisé
Mettre le vernier latéral rigoureusement à 0, puis bloquer fermement la manivelle de coulisse.
Vérifier que le burin n'est pas en contact avec la matière, puis avancer de 50 centièmes (0.50 mm) avec la coulisse latérale.
Venir tangenter avec la coulisse verticale jusqu'à observer un léger trait sur la matière, bloquer la manivelle et calibrer à 0.
Reculer de 50 centièmes (-0.50 mm) avec la coulisse latérale. La machine est prête pour le chariotage longitudinal.
Planches Techniques & Métrologie de Précision
Contrôle au Projecteur de Profil 20:1 & Règles Cinématiques d'Atelier Horloger (Normes ISO 128)
Géométrie d'Attaque du Burin Carré 80° sur Éventail
Burin plaqué fermement contre l'éventail à moins de 1.0 mm de la pièce pour interdire tout basculement.
Arête tranchante calée au centième à l'axe horizontal (H = 70.00 mm) pour garantir une dépouille positive.
Face losange inclinée pour obtenir un copeau régulier sous forme d'un ruban soyeux continu.
Finition au grain ultra-fin à l'huile pour supprimer tout morfil et obtenir un état poli glacé N5.
Chariotage Longitudinal Z & Dressage Radial X au Centième
Angles du Burin Couteau (5x5)
Normes ISO d'affûtage d'outilleurL'angle de taillant β ≈ 78° assure la robustesse indispensable pour usiner l'acier Böhler K720 sans risquer l'ébrèchement au centième.
Loi Fondamentale du Centrage : Les 3 Conditions Comparées
L'arête tranche rigoureusement sur le plan horizontal. Coupe douce, ruban continu sans à-coups, face parfaitement plane.
L'angle de dépouille s'annule : le dos du burin talonne contre la pièce. Le métal est refoulé, s'échauffe violemment et laisse un gros téton central au dressage.
L'angle de coupe devient trop aigu : la rotation happe le burin vers le bas. Vibrations destructrices (broutement), flexion de la pièce et ébrèchement du taillant.
Chauffe au Chalumeau & Trempe Martensitique
- Austénitisation : Chauffer la pointe à 790°C-820°C (rouge cerise franc) au chalumeau.
- Trempe à l'huile : Immersion 100% verticale dans l'huile minérale pour proscrire tout voile.
- Revenu bleu : Blanchir à l'Arkansas puis chauffer sur plaque en laiton au bleu horloger (290°C).
Calculateur Cinématique d'Atelier
Formule fondamentale : n = (1000 · Vc) / (π · d)
Taraudage NIHS des Avant-Trous & Affûtage des Tournevis d'Établi
En micromécanique horlogère, la casse d'un taraud ou le ripage d'un tournevis détruit irrémédiablement une platine ou un pont fini. Maîtrisez la règle du foret avant-trou, la passe des 3 tarauds et l'affûtage à la pierre d'Arkansas.
Calcul de l'Avant-Trou (Ø = D − P) & Série des 3 Tarauds
Laiton CuZn37 : Taraudage à sec ou avec une légère touche de suif / stéarine. Toujours briser le copeau (1/2 tour avant, 1/4 tour arrière) pour éviter l'engorgement des 3 goujures.
Affûtage de la Lame de Tournevis dans la Fente de Vis
Atelier de Polissage de Boîtier, Protection Kapton & Test de la Mire
Le polissage horloger ne consiste pas à faire briller, mais à obtenir des surfaces planes spéculaires (poli noir) sans jamais arrondir les arêtes vives de carrure. Découvrez les 3 phases, le rôle du ruban polyimide Kapton et le contrôle de planéité par réflexion optique de mire zébrée.
Émerisage, Polissage & Avivage sur Corne Acier 316L
Contrôle Optique à la Mire : Arête Franche vs Arête Savonnée
Les 5 Pièces de Fabrication d'Atelier Horloger
Curriculum complet d'apprentissage du tournage horloger de précision
Pointeau d'Horloger (Centreur)
Outil fondamental servant à marquer le centre des futurs perçages sur platines sans déraper. Comprend le moletage croisé, le méplat de frappe des initiales (4x5 mm) et la pointe conique à 60° (tolérance pointe Ø 2.3 ± 100 μm).
Quiz d'Évaluation Pratique · Micromécanique & Tournage
10 QuestionsValidation des connaissances théoriques et gestes d'atelier